


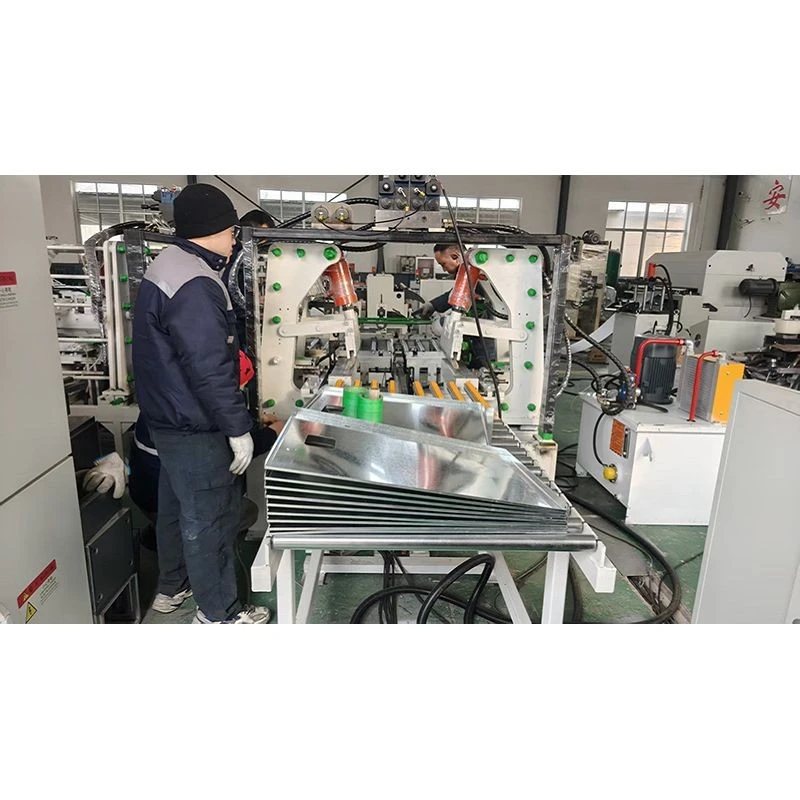
Профилегибочная машина для производства рулонов дверных панелей пожарного шкафа
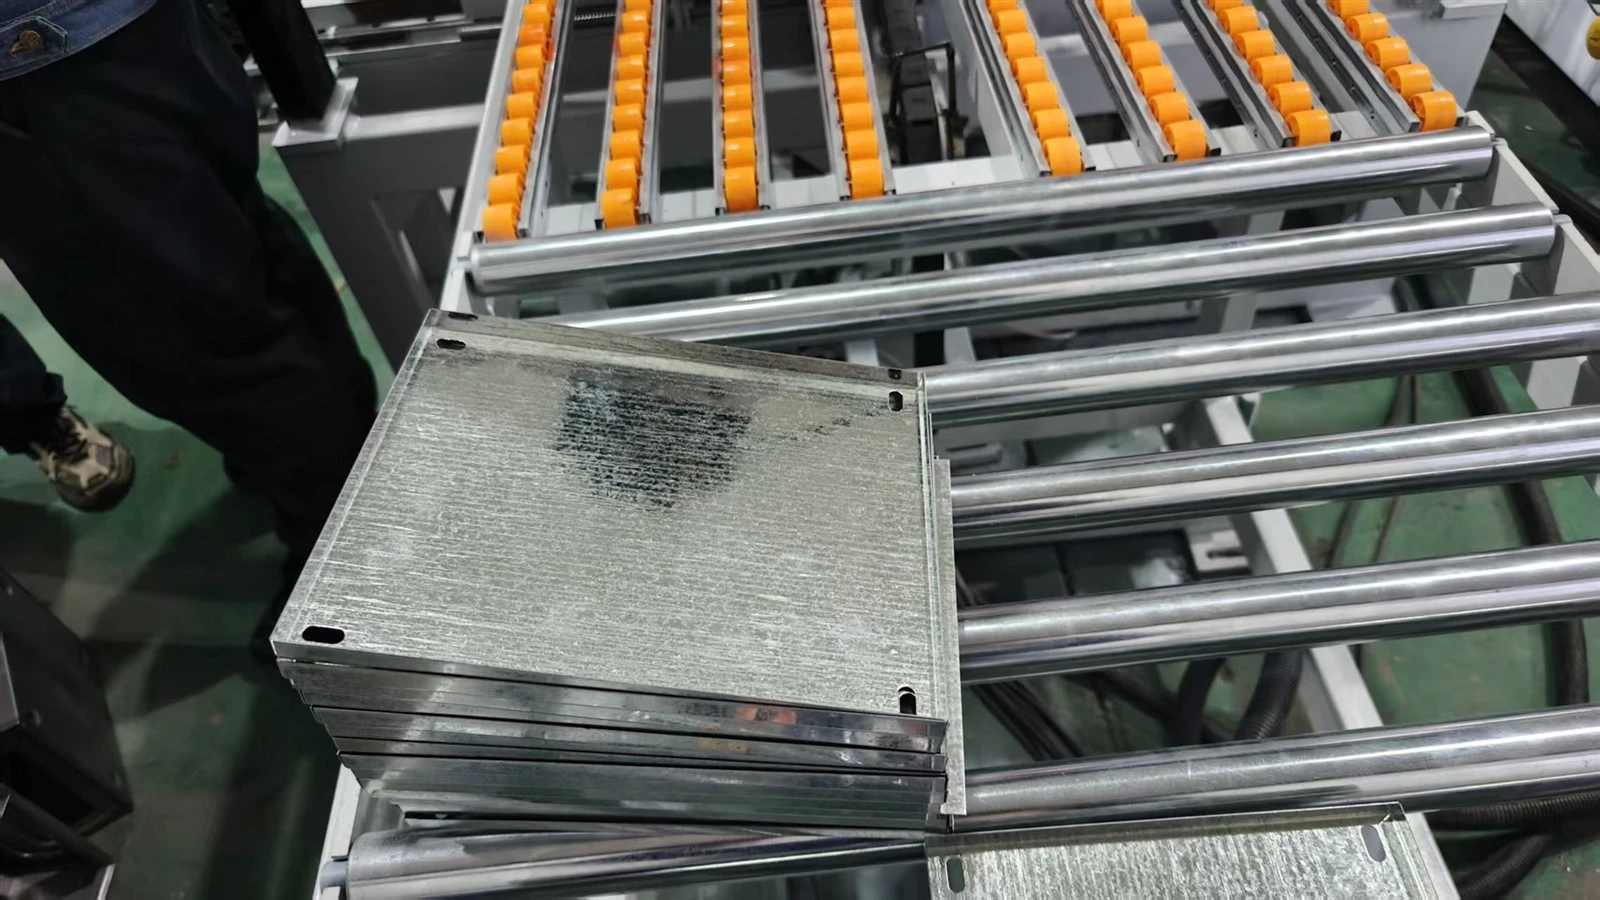
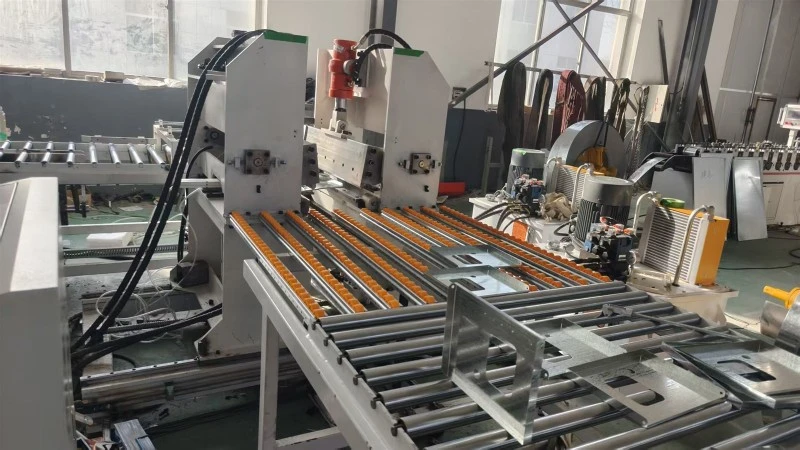
Профилегибочная машина для производства профилей дверных панелей пожарных шкафов является основным прокатным оборудованием на линии по производству дверных панелей пожарных шкафов. Он специально разработан для непрерывного формирования структуры ребер жесткости и контура загнутого края панели двери пожарного шкафа путем пропускания стальных полос через несколько последовательных проходов прокатки. В оборудовании используются закаленные ролики Cr12 (HRC58 градус -62 градус), управление ПЛК, привод с частотным преобразователем, мощность 30кВт, скорость 0-4 шт./мин, обработка листов толщиной 0,5-1,5мм и шириной 100-1000мм, что обеспечивает получение высокоточных заготовок дверных полотен для последующей установки и гибки стеклянных окон.
Технические характеристики
|
Название продукта |
Профилегибочная машина для производства рулонов дверных панелей пожарного шкафа |
|
|
Спецификация материала |
Q235 |
|
|
Скорость производства |
0-4 шт./мин. |
|
|
Метод резки |
Режущая машина |
|
|
Параметры напряжения |
380 В/415 В, 50 Гц, 3-фазный |
|
|
Электрическое управление |
ПЛК |
|
|
Приводной двигатель |
Двигатель с регулируемой частотой |
|
|
Толщина полосы |
0,5-1,5 мм (по индивидуальному заказу) |
|
|
Ширина полосы |
100мм-1000мм |
|
|
Рулонный материал |
Cr12, закаленная степень HRC58 -62 степени |
|
|
Тип гидравлического масла |
46# Гидравлическое Масло |
|
|
Тип трансмиссионного масла |
18 # Трансмиссионное масло |
|
|
Общая мощность двигателя |
30КВт |
|
|
Допуск размера резки |
Меньше или равно ±0,5 мм (длина меньше или равна 3000 мм) |
|
|
Материал для резки штампа |
Кр12МоВ |
|
|
Источник воздуха |
0,5 м³/мин; Давление: 0,7 МПа |
|



Преимущества продукта
I. Многопроходная поступательная прокатка-для плоских, недеформированных тонких-дверных панелей.
В дверных панелях пожарного шкафа обычно используются пластины толщиной 0,5-1,0 мм, которые склонны к волнистым краям и деформации во время формовки. В оборудовании применяется многопроходная поступательная прокатка с равномерно распределенной деформацией в каждом проходе. Стальная полоса постепенно деформируется, избегая сразу концентрации напряжений на поверхности пластины, вызванной крупномасштабной деформацией. Это обеспечивает хорошую плоскостность и прямые края, обеспечивая ровную основу для последующей установки стеклянного окна.
II. Ролики из закалки Cr12, исключающие появление царапин на поверхности пластины.
Дверная панель, являющаяся внешним компонентом пожарного шкафа, требует высокого качества поверхности. Ролики изготовлены из штампованной стали Cr12 с твердостью HRC58-62 градусов, а поверхность прецизионно отшлифована для обеспечения превосходной гладкости. Ролики эффективно защищают поверхность листа при прохождении тонкого листа, оставляя оцинкованный слой без царапин и вмятин. После формирования его можно распылять непосредственно без шлифовки или ремонта.
III. Одноразовое-формование фальцовки оконной рамы
При установке стеклянных окон на дверные полотна пожарных шкафов оконная рама должна иметь позиционирующую складную или фланцевую конструкцию. Оборудование формирует кромку сгиба для установки оконной рамы за один этап в процессе профилирования. Угол сгиба точный, ширина постоянная, плотно прилегает к стандартному профилю оконной рамы, что исключает необходимость последующей вторичной обработки кромки сгиба.
Фотографии завода

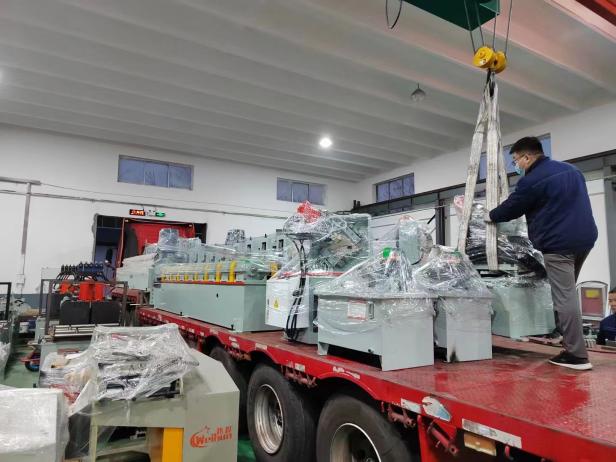
Фотографии доставки

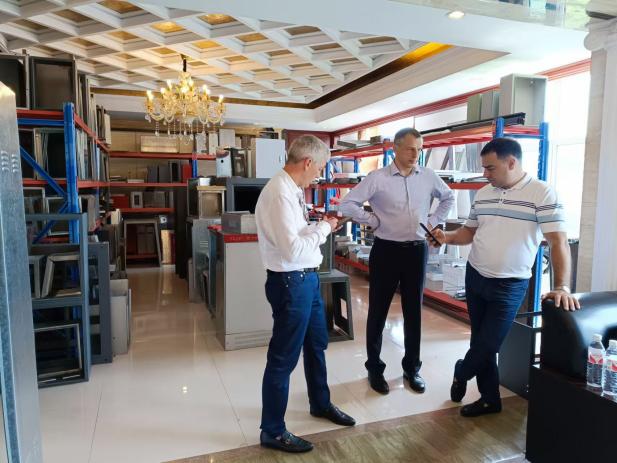
Визит к клиенту
Часто задаваемые вопросы
Вопрос: вы фабрика или торговая компания?
О: мы являемся фабрикой, расположенной в Вэйфане, Китай. Он располагает более чем двадцатью комплектами современного оборудования, включая новый прецизионный обрабатывающий центр, токарные станки с ЧПУ, электроэрозионные станки с ЧПУ и большую платформу для испытаний на изгиб автомобильного профиля. Вы можете посетить нашу фабрику в любое время.
Вопрос: Нужно ли заменять ролики при смене оборудования для производства дверных полотен различной спецификации?
О: Для одного и того же типа дверных полотен разной ширины и толщины можно просто настроить разделение и тонкую-настройку параметров.
Вопрос: Будут ли какие-либо следы на задней стороне дверной панели после формирования ребер жесткости?
О: Нет. В оборудовании для формования используются опорные ролики, а задняя часть ребер жесткости имеет соответствующую опору во время формования, поэтому вмятин и следов не образуется. Передняя часть дверного полотна плоская, с обратной стороны отчетливо видны ребра жесткости. Внешний вид как спереди, так и сзади соответствует требованиям, предъявляемым к дверным панелям топки.
горячая этикетка : Профилегибочная машина для производства дверных панелей пожарного шкафа, Китайские производители профилегибочных машин для производства дверных панелей пожарных шкафов, завод, линия по производству дверных панелей, Станок для формовки дверц электрических шкафов, Оборудование для производства дверных панелей электрошкафов, Станок для профилирования панелей дверц электрических шкафов, Линия по производству дверных панелей для противопожарных шкафов, Оборудование для формовки дверных панелей шкафов для пожарных рукавов


